ข่าว

กระบวนการผลิตสายพานลำเลียงยาง

I. การเตรียมวัตถุดิบ (สูตรเฉพาะ)

วัตถุดิบหลักสามประเภทได้รับการจัดสัดส่วนตามสภาพการใช้งานอย่างแม่นยำ:

วัตถุดิบยาง

ยางพื้นฐาน (ยางธรรมชาติ/NR, SBR, EPDM, NBR) + สารเสริมแรง (คาร์บอนแบล็ค, ซิลิกา) + ระบบวัลคาไนซ์ (ซัลเฟอร์, เครื่องเร่งปฏิกิริยา) + สารเติมแต่งเชิงหน้าที่ (สารต้านอนุมูลอิสระ, สารต้านทานการสึกหรอ, สารหน่วงการติดไฟ, พลาสติไซเซอร์)

ความแตกต่างตามการใช้งาน: ยางหุ้มด้านบน (ทนต่อการสึกหรอและแรงกระแทก), ยางหุ้มด้านล่าง (แรงเสียดทานต่ำ) และยางแกน/สกิม (สำหรับการยึดเกาะกับโครงโดยเฉพาะ)

วัสดุฐานซาก

แกนผ้า: โพลีเอสเตอร์ (EP), ไนลอน (NN) หรือผ้าใบผ้าฝ้าย ให้ความสามารถในการรับน้ำหนักหลายชั้นที่มีความแข็งแรงสูง

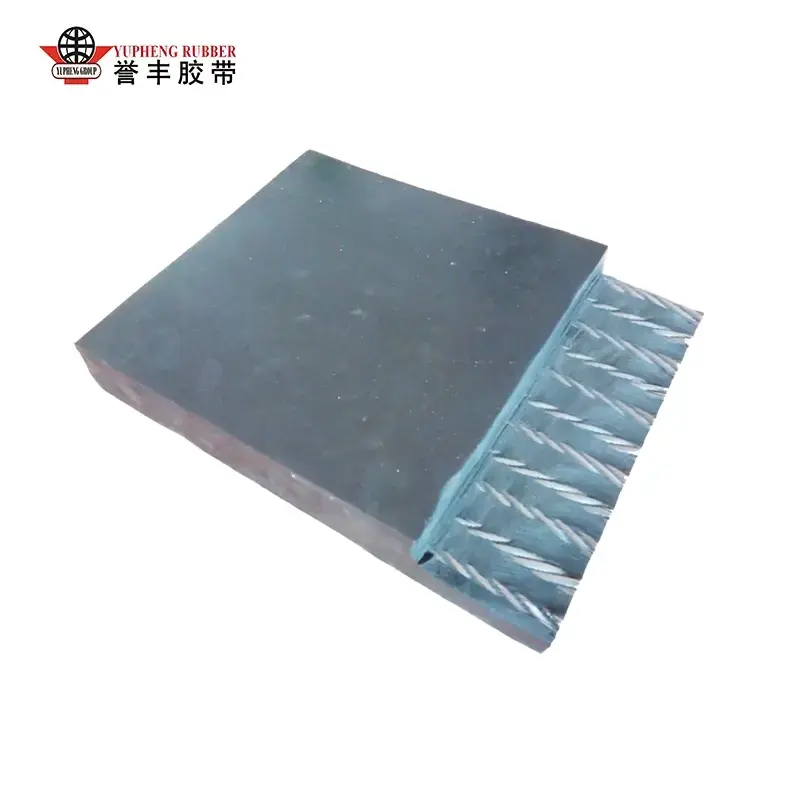
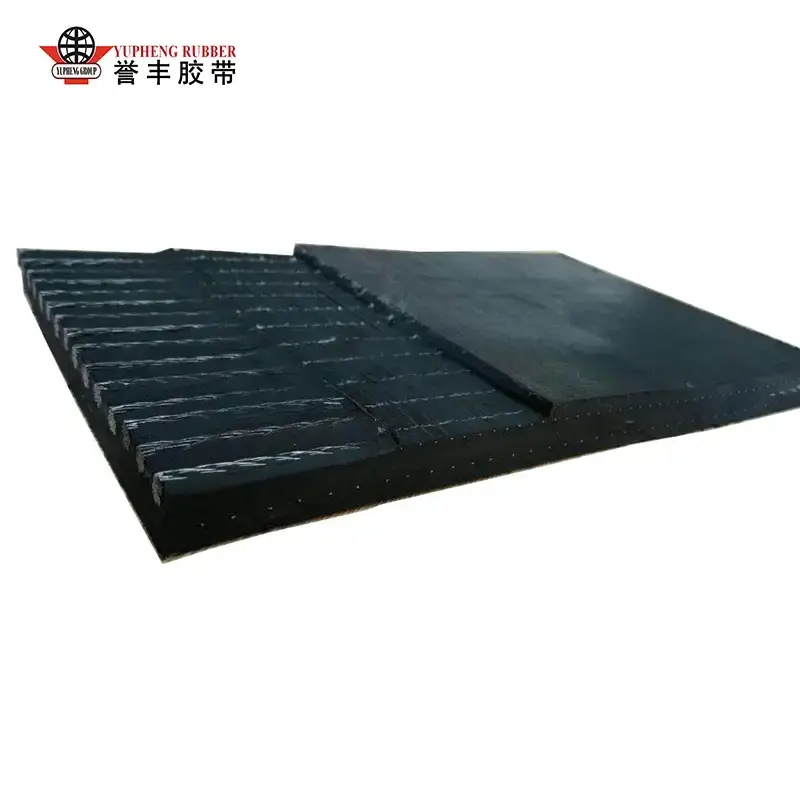
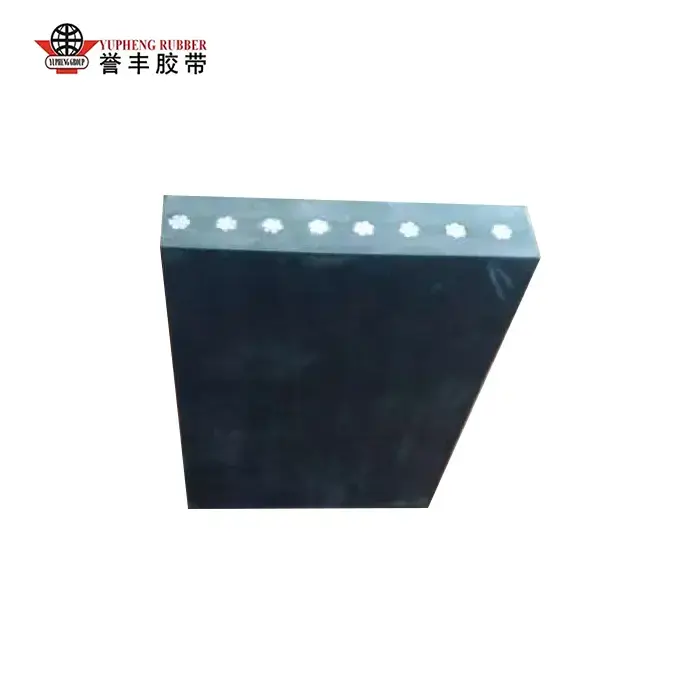
แกนสายไฟเหล็ก: สายไฟเหล็กชุบสังกะสี ออกแบบมาสำหรับงานขุดทางไกลที่มีความตึงเครียดสูง

ตัวแทนพันธะ

สารละลายจุ่ม RFL (รีซอร์ซินอล-ฟอร์มาลดีไฮด์-ลาเท็กซ์): ป้องกันการหลุดล่อนระหว่างยางกับผ้าหรือเชือกเหล็ก


ครั้งที่สอง กระบวนการผสม (การเตรียมสารประกอบยาง กำหนดคุณสมบัติพื้นฐาน)

วัตถุดิบจะถูกชั่งน้ำหนักและป้อนเข้าไปในเครื่องผสมภายในแบบปิด การผสมจะเกิดขึ้นที่อุณหภูมิสูง (120–160°C) และแรงดันสูงเป็นเวลา 10–15 นาที เพื่อให้แน่ใจว่าคาร์บอนแบล็กและสารเติมแต่งจะกระจายตัวเต็มที่ภายในยางฐาน ป้องกันการจับตัวเป็นก้อนหรือการวัลคาไนซ์ก่อนเวลาอันควร (การไหม้เกรียม)

สารประกอบจะถูกปล่อยลงในโรงสีแบบเปิดเพื่อผสมและทำให้เย็นลงต่อไปเพื่อบรรเทาความเครียดภายใน

เครื่องอัดแผ่นจะอัดสารประกอบให้เป็นแผ่นที่มีความหนาคงที่ สิ่งเหล่านี้จะถูกทำให้เย็นลงและปล่อยให้พัก/สุกเป็นเวลา 4–24 ชั่วโมงเพื่อรักษาความเป็นพลาสติกให้คงตัว

ตัวอย่างได้รับการทดสอบความแข็ง ความต้านทานแรงดึง และความแข็งแรงในการยึดเกาะ ชุดงานที่ต่ำกว่ามาตรฐานจะได้รับการประมวลผลใหม่ ในขณะที่แผ่นงานที่ผ่านการรับรองจะถูกจัดเก็บตามหมวดหมู่เพื่อใช้ในอนาคต


ที่สาม การเตรียมซาก (สำคัญในการเพิ่มความแข็งแรงการยึดเกาะ)

1) การปรับสภาพผ้าใบผ้าเบื้องต้น

ผืนผ้าใบถูกทำให้เรียบและขจัดฝุ่นออก จากนั้นจึงนำไปแช่ในถังจุ่ม RFL แล้วตากให้แห้ง สิ่งนี้จะสร้างฟิล์มยึดเกาะบนพื้นผิวของเส้นใยผ้าใบ ป้องกันการหลุดลอกหรือการแยกตัวในภายหลัง 2) การเตรียมสายเคเบิลเหล็ก

สายเคเบิลเหล็กชุบสังกะสีผ่านการขจัดไขมันและขจัดสนิม ตามด้วยฟอสเฟตเพื่อสร้างชั้นฟอสเฟตที่หยาบซึ่งช่วยเพิ่มการยึดเกาะที่เจาะทะลุกับแกนยางได้อย่างมาก สายเคเบิลทั้งหมดถูกยืดให้ตรงภายใต้ความตึงที่สม่ำเสมอเพื่อเตรียมพร้อมสำหรับขั้นตอนต่อไป


IV. การรีด + การขึ้นรูป (การประกอบเป็นชั้นเพื่อผลิตสายพานสีเขียว)

ตัวเลือก A: แกนผ้าสายพานลำเลียงการขึ้นรูป

การเคลือบยางด้วยเครื่องรีดแบบสี่ม้วน: ผ้าใบที่ผ่านการเตรียมแล้วจะผ่านลูกกลิ้งรีดด้วยความเร็วคงที่ โดยมีแกนยางบาง ๆ ทาทั้งสองด้านอย่างสม่ำเสมอเพื่อผลิตผ้าที่ทำจากยางด้านเดียวหรือสองด้าน

การประกอบหลายชั้น: ชั้นผ้าที่ทำจากยางจะถูกจัดวางและซ้อนกันตามการออกแบบ (เช่น 3, 4 หรือ 5 ชั้น) โดยมีแกนยางเคลือบบางๆ ระหว่างชั้นเพื่อไล่อากาศที่ติดอยู่

ใช้ชั้นยางฝาครอบด้านล่างและด้านบน (โดยชั้นบนทนต่อการสึกหรอ) และใช้ยางขอบเพื่อปิดผนึกด้านข้าง

ลูกกลิ้งรีดเย็นจะบีบอัดชุดประกอบเพื่อขจัดฟองอากาศและรอยยับ ทำให้เกิดสายพานสีเขียวที่ไม่มีการวัลคาไนซ์

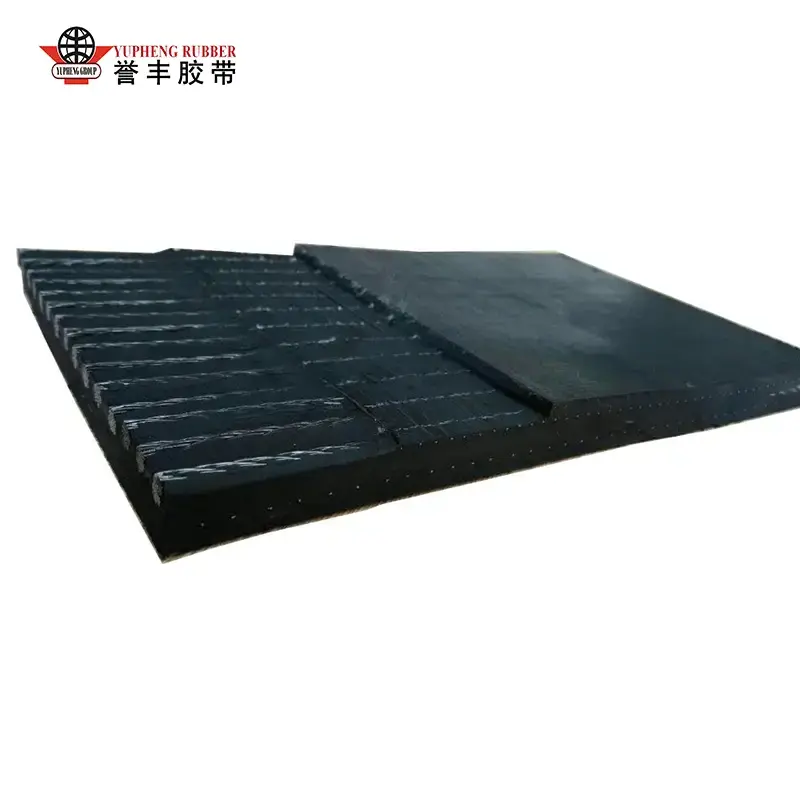
ตัวเลือก B: การขึ้นรูปสายพานลำเลียงเคเบิลแกนเหล็ก (การใช้งานที่มีความแข็งแรงสูง)

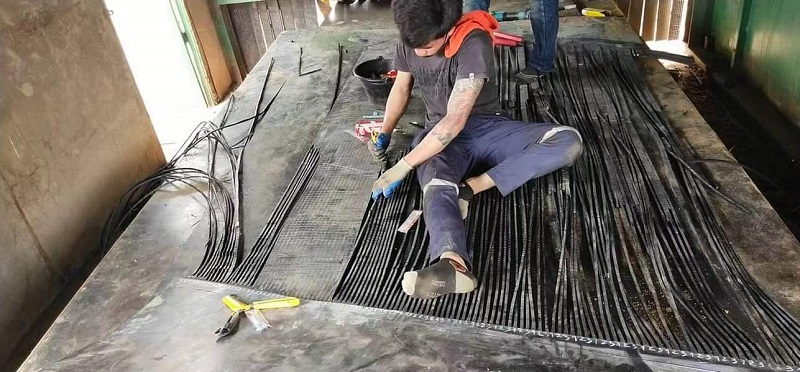
สายเคเบิลเหล็กหลายเส้นถูกจัดเรียงในช่วงเวลาที่เท่ากันและมีความตึงคงที่บนโต๊ะขึ้นรูปเพื่อให้แน่ใจว่ามีการกระจายน้ำหนักที่สม่ำเสมอ

วางชั้นล่างสุดของแกนยาง สายเคเบิลจะถูกฝังลงในยางแบน และใช้ชั้นยางตัวเติมตรงกลางเพื่ออุดช่องว่างระหว่างสายเคเบิล

ใช้ชั้นยางฝาครอบด้านบนและด้านล่างหนาและยางซีลขอบด้านข้าง

การกดเย็นแบบสุญญากาศจะรวมชุดประกอบเข้าด้วยกัน ป้องกันช่องอากาศหรือการพองตัวระหว่างสายเคเบิลและยาง

ผลิตภัณฑ์อนุพันธ์ชนิดพิเศษ

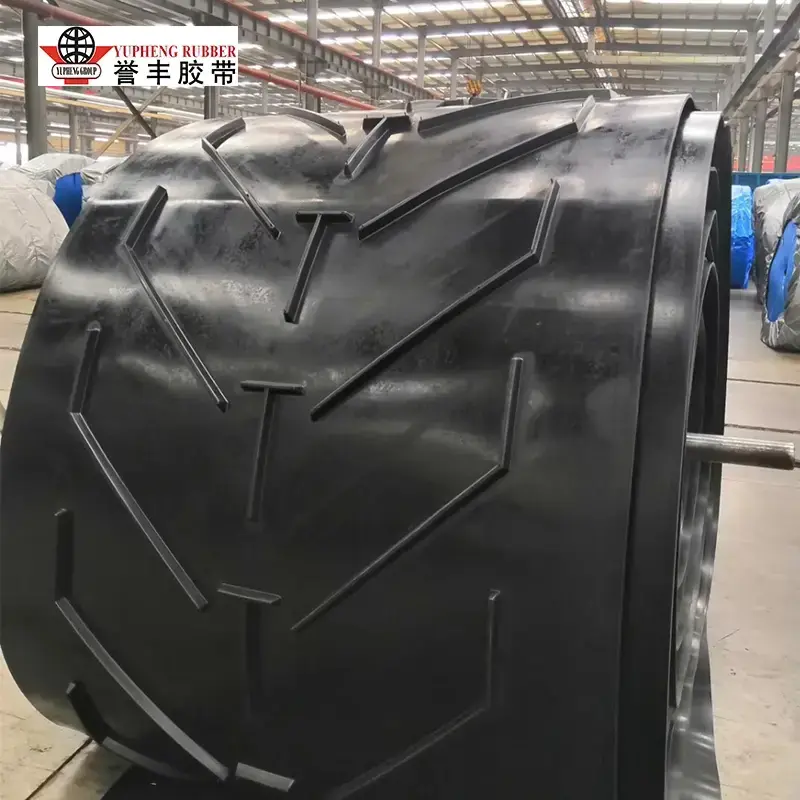
ผนังด้านข้าง คลีต และแผ่นยางที่มีลวดลายได้รับการติดตั้งพร้อมกันระหว่างการขึ้นรูปเพื่อสร้างการกันลื่นหรือทางลาดชันแบบกึ่งสำเร็จรูปสายพานลำเลียง. 


V. การวัลคาไนซ์ (กระบวนการบ่มแกนกลาง การเชื่อมโยงข้ามยางแบบถาวร)

การวัลคาไนซ์เป็นขั้นตอนสำคัญที่จะเปลี่ยน "ยางดิบเนื้ออ่อน" ให้เป็นผลิตภัณฑ์สำเร็จรูปที่มีความแข็งแรงสูง มีการใช้อุปกรณ์หลักสองประเภท:

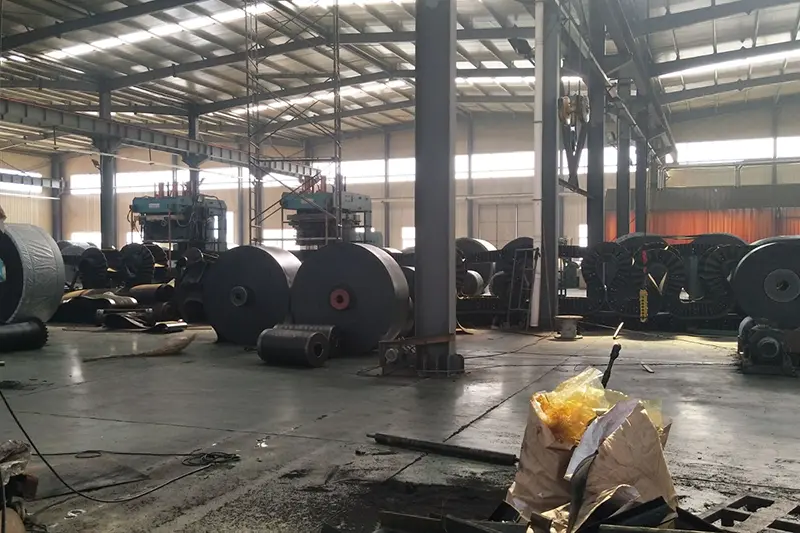
เครื่องอัดวัลคาไนซ์แบบเตียงเรียบ (กระบวนการเป็นชุด สำหรับความกว้างขนาดเล็กถึงขนาดกลางหรือสายพานแบบพิเศษ)

ช่องว่างของสายพานวางอยู่ระหว่างแผ่นทำความร้อนหลายชั้น สภาวะของกระบวนการ: อุณหภูมิ 140–160°C ความดัน 1.5–3 MPa และเวลาหลอมโลหะตั้งแต่ 15 ถึง 60 นาที ขึ้นอยู่กับความหนา ภายใต้อุณหภูมิและความดันสูง โมเลกุลของยางจะเชื่อมโยงกัน ซึ่งหลอมรวมชั้นของยางและโครงสร้างเสริมแรงเข้าด้วยกันเป็นอันหนึ่งอันเดียวกัน

วัลคาไนเซอร์แบบดรัมแบบต่อเนื่อง (การผลิตจำนวนมากของสายพานแบนมาตรฐานระยะไกล)

สายพานเหล็กจะดึงสายพานว่างอย่างต่อเนื่องด้วยความเร็วคงที่บนดรัมที่มีความร้อนและมีแรงดันเพื่อการหลอมโลหะอย่างต่อเนื่อง วิธีนี้เหมาะสำหรับสายพานลำเลียงแบบยาว (ความยาวกิโลเมตร) เพื่อให้มั่นใจว่ามีความหนาสม่ำเสมอและไม่มีรอยต่อแบบตัดขวาง

หลังจากการวัลคาไนซ์ สายพานจะผ่านกระบวนการทำความเย็นอย่างช้าๆ เพื่อป้องกันการแตกร้าวหรือการเสียรูปที่เกิดจากการขยายตัวและการหดตัวเนื่องจากความร้อน


วี. หลังการประมวลผลและการตกแต่งขั้นสุดท้าย

การทำความเย็นและการตั้งค่า: การระบายความร้อนด้วยอากาศหรือน้ำเพื่อลดอุณหภูมิลงอย่างสมบูรณ์และบรรเทาความเครียดจากการหลอมโลหะภายใน

การตัดขอบ: กำจัดแฟลช/ครีบส่วนเกินออกจากทั้งสองด้านเพื่อทำให้ความกว้างของสายพานเป็นมาตรฐาน

การรักษาพื้นผิว: การเจียร การขัด และการมาร์ก (แบบจำลองการพิมพ์ ระดับความแข็งแรง ข้อมูลจำเพาะ และวันที่ผลิต);

กระบวนการพิเศษ: การเจาะรู การตัดตามความยาวที่กำหนด และการต่อข้อต่อสำเร็จรูปแบบร้อนตามต้องการ


ข่าวที่เกี่ยวข้อง
ฝากข้อความถึงฉัน
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา นโยบายความเป็นส่วนตัว
ปฏิเสธยอมรับ